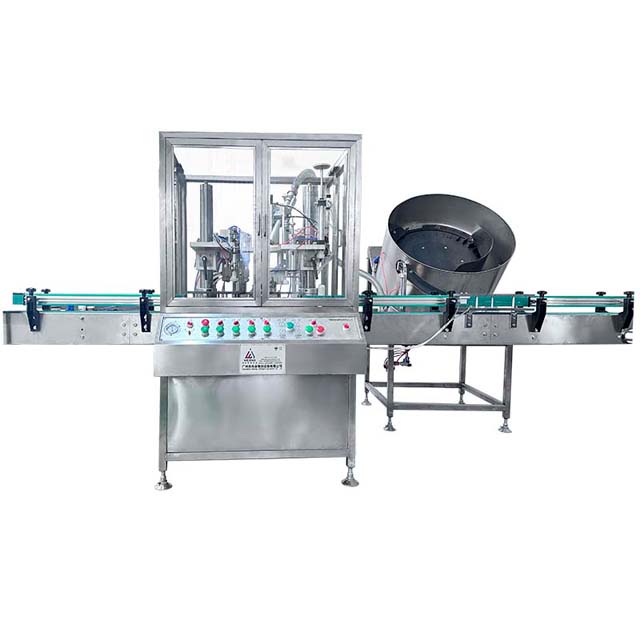
Ці задумваліся вы калі-небудзь пра тое, як мільёны аэразольных прадуктаў захоўваюць свае дакладныя схемы распылення і стабільную працу? У аснове гэтай дакладнасці ляжыць складаны свет тэхналогіі напаўнення аэразоляў. Ад фармацэўтычных інгалятараў да прамысловых пакрыццяў працэс напаўнення патрабуе строгіх стандартаў і інавацыйных рашэнняў.
Сучасныя аб'екты сутыкаюцца са шматграннымі праблемамі - ад уцечкі газу і кантролю ціску да экалагічных праблем. З дапамогай перадавой аўтаматызацыі, маніторынгу ў рэальным часе і складаных сістэм кантролю якасці вытворцы пераадольваюць гэтыя праблемы, пастаўляючы надзейныя аэразольныя прадукты.
У гэтым поўным кіраўніцтве разглядаюцца вызначэнне аэразольных напаўняльнікаў, важныя праблемы аэразольных машын і перадавыя рашэнні, якія вызначаюць сучасныя аперацыі па напаўненні аэразоляў.
Што такое аэразольная тэхналогія напаўнення?
Разуменне асноўных прынцыпаў аэразольных сістэм
Механізм дазавання пад ціскам : Аэразольная тэхналогія абапіраецца на сістэму пад ціскам, дзе прадукт і аэразольны газ суіснуюць у герметычным кантэйнеры. Прапелент, як правіла, звадкаваны газ, напрыклад прапан або бутан, падтрымлівае пастаянны ціск, калі прадукт падаецца праз спецыялізаваную сістэму клапанаў.
Узаемадзеянне аэразольнага газу і прадукту : у сучасных аэразольных сістэмах аэразольны газ выконвае двайныя функцыі - ён стварае неабходны ціск для дазавання і дапамагае распыляць прадукт на дробныя часціцы. Пры націсканні на прывад перапад ціску прымушае прадукт падымацца праз апускальную трубку і выходзіць праз невялікае адтуліну клапана.
Тэхналогія клапана : Сэрца аэразольнай сістэмы ляжыць у канструкцыі клапана. Гэтыя высокадакладныя кампаненты кантралююць хуткасць патоку прадукту, схему распылення і размеркаванне часціц па памеры. Пракладкі штока, спружыны і прывады працуюць разам, каб забяспечыць стабільную дастаўку прадукту на працягу ўсяго тэрміну службы кантэйнера.
Кампаненты і абсталяванне ў лініях напаўнення аэразоляў
Станцыя падрыхтоўкі кантэйнераў : сучасныя лініі разліву пачынаюцца са складанай сістэмы ачысткі і праверкі. Кантэйнеры падвяргаюцца электрастатычнай ачыстцы, а высакахуткасныя камеры правяраюць структурныя дэфекты або забруджвання. Затым кантэйнеры рухаюцца праз тунэль кандыцыянавання, дзе тэмпература і вільготнасць дакладна кантралююцца.
Сістэма апрацоўкі паліва :
Рэзервуары для першаснага захоўвання: крыягенныя ёмістасці захоўваюць паліва ў вадкай форме
Лініі перадачы: Трубаправоды з падвойнымі сценкамі і вакуумнай ізаляцыяй прадухіляюць пранікненне цяпла
Сістэмы бяспекі: аўтаматызаваныя ахоўныя клапаны і пратаколы аварыйнага адключэння абараняюць ад перавышэння ціску
Абсталяванне для напаўнення прадуктаў :
Аб'ёмныя напаўняльныя галоўкі: Дакладна распрацаваныя поршні забяспечваюць дакладную колькасць прадукту
Вымяральнікі расходу: электронныя датчыкі кантралююць хуткасць запаўнення і выяўляюць анамаліі
Кантроль тэмпературы: напаўняльнікі з абалонкай падтрымліваюць глейкасць прадукту
Агрэгаты газавання пад кубкам :
Кампенсацыя ціску: аўтаматычныя рэгуляванні падтрымліваюць стабільныя суадносіны паліва
Станцыі абціскання: гідраўлічныя або пнеўматычныя абціскальнікі ўшчыльняюць клапаны з дакладнай наладай крутоўнага моманту
Выяўленне ўцечак: электронныя сістэмы правяраюць цэласнасць ушчыльнення праз вакуумныя выпрабаванні
Інтэграцыя кантролю якасці :
Станцыі праверкі вагі: высакахуткасныя вагі правяраюць вагу напаўнення за мілісекунды
Выпрабаванне ціскам: аўтаматызаваныя сістэмы пацвярджаюць належную зарадку паліва
Vision Systems: Камеры правяраюць размяшчэнне клапанаў і якасць абціскання
Канвеерныя сістэмы :
Сінхранізаваныя прывадныя рухавікі: падтрымлівайце дакладны час паміж станцыямі
Адсочванне прадукту: сістэмы RFID або штрых-кода кантралююць асобныя кантэйнеры
Зоны назапашвання: буферныя зоны прадухіляюць прыпынак лініі падчас нязначных перабояў
Кожны кампанент у лініі разліву ўзаемадзейнічае праз цэнтралізаваную сістэму кіравання, што дазваляе ў рэжыме рэальнага часу карэктаваць і падтрымліваць эфектыўнасць вытворчасці. Сістэмы маніторынгу навакольнага асяроддзя пастаянна адсочваюць тэмпературу, вільготнасць і ўзровень цвёрдых часціц, каб гарантаваць якасць прадукцыі і адпаведнасць патрабаванням бяспекі.
Якія асноўныя праблемы пры напаўненні аэразолем?
1. Праблемы, звязаныя з газам
Дынаміка ўцечкі газу : уцечка газу адбываецца, калі ў злучэннях труб узнікаюць мікраразломы або дэградацыя ўшчыльнення ва ўмовах высокага ціску. Гэтыя няспраўнасці часта выяўляюцца ў кропках стыку розных матэрыялаў або дзе цеплавы цыкл выклікае стомленасць матэрыялу. Прапеленты пад ціскам могуць выцякаць праз гэтыя скампраметаваныя зоны, ствараючы рызыку для бяспекі і зніжаючы эфектыўнасць сістэмы.
Цэласнасць злучэння труб : Цэласнасць разьбовых злучэнняў і зварных злучэнняў непасрэдна ўплывае на прадукцыйнасць сістэмы. Пры няправільным злучэнні труб узнікаючыя шчыліны дазваляюць выходзіць газам-прапелентам, што прыводзіць да падзення ціску ва ўсёй сістэме. Гэтая нестабільнасць ціску ўплывае на дакладныя суадносіны змешвання, неабходныя для аэразольных прадуктаў.
З'явы захопу газу : затрымка газу ў сістэмах труб стварае паветраныя кішэні, якія парушаюць дынаміку патоку вадкасці. Гэтыя захопленыя газы непрадказальна сціскаюцца і пашыраюцца, выклікаючы ваганні ціску, якія ўплываюць на дакладнасць напаўнення. Гэта з'ява становіцца асабліва праблематычным на вертыкальных участках труб, дзе могуць назапашвацца бурбалкі газу.
Аналіз уплыву на прадукцыйнасць :
Зніжэнне хуткасці напаўнення: захопленыя газавыя кішэні ствараюць супрацьціск, які запавольвае паток прадукту
Страты эфектыўнасці: сістэма кампенсуе падзенне ціску за кошт павелічэння працы помпы
Варыяцыі якасці: нестабільны ціск газу прыводзіць да зменнай выдачы прадукту
Рэалізацыя рашэння :
Удасканаленыя сістэмы абціскання: гідраўлічныя абціскальнікі з дакладным кантролем ціску
Аптымізацыя пнеўматычнай канструкцыі: кампаноўка труб з дапамогай вылічальнай гідрадынамікі
Маніторынг ціску: датчыкі ў рэжыме рэальнага часу выяўляюць дробныя змены ціску
2. Праблемы з апрацоўкай вадкасці
Сістэмы прадухілення разліваў : разлівы вадкасці часта адбываюцца ў пунктах перадачы, дзе прадукт перамяшчаецца паміж рэзервуарамі для захоўвання і напаўняльнымі галоўкамі. У сучасных сістэмах выкарыстоўваюцца вадасховішчы і аўтаматызаваныя запорныя клапаны, каб мінімізаваць страты прадукту. Аптычныя датчыкі выяўляюць узровень вадкасці і запускаюць пратаколы аварыйных сітуацый, калі адбываецца разліў.
Дакладнасць узроўню запаўнення : супярэчлівыя ўзроўні запаўнення з'яўляюцца вынікам некалькіх фактараў:
Ваганні ціску: змяненне ціску ў сістэме ўплывае на дакладнасць аб'ёму
Тэмпературны ўплыў: змены глейкасці прадукту ўплываюць на хуткасць патоку
Каліброўка датчыка: дрэйф у вымяральных сістэмах прыводзіць да памылак запаўнення
Інтэграцыя сістэмы кіравання :
Электронны кантроль: бесперапынная праверка вагі падчас напаўнення
Час водгуку клапана: спрацоўванне клапана з дакладнасцю да мілісекунды
Рэгуляванне хуткасці патоку: Адаптыўныя алгарытмы аптымізуюць хуткасць напаўнення
3. Праблемы закаркоўвання і герметызацыі
Аналіз механізму закрыцця : Несумяшчальнае закрыццё адбываецца, калі памеры вузла клапана адхіляюцца ад спецыфікацый. Працэс абціскання павінен дасягаць дакладнага геаметрычнага выраўноўвання пры раўнамерным ціску па перыферыі клапана.
Фактары цэласнасці ўшчыльнення :
Сумяшчальнасць матэрыялаў: Хімічная ўстойлівасць да складаў прадукту
Тэмпературная стабільнасць: прадукцыйнасць ўшчыльнення ва ўсім дыяпазоне працоўных тэмператур
Набор кампрэсіі: працяглая дэфармацыя пад пастаянным ціскам
Распрацоўка пратаколу абслугоўвання :
Графік праверкі: Рэгулярная ацэнка стану пломбы
Крытэрыі замены: колькасныя паказчыкі замены пломбы
Праверка прадукцыйнасці: Тэст на зніжэнне ціску для праверкі герметычнасці
4. Тэхнічныя/механічныя праблемы
Надзейнасць электроннай сістэмы : электронныя няспраўнасці часта ўзнікаюць з-за фактараў навакольнага асяроддзя:
Пранікненне вільгаці: кандэнсат на панэлі кіравання
Электрычныя шумы: перашкоды ад магутнага абсталявання
Старэнне кампанентаў: дэградацыя электронных кампанентаў
Праблемы распрацоўкі соплаў :
Выбар матэрыялу: баланс зносаўстойлівасці з коштам
Аптымізацыя канструкцыі: Геаметрыя траекторыі патоку для паслядоўных мадэляў распылення
Кіраванне тэмпературай: сістэмы астуджэння прадухіляюць перагрэў
5. Небяспекі бяспекі
Сістэмы тэрмарэгулявання : Ці можа рызыка ўзгарання павялічвацца з павышэннем тэмпературы навакольнага асяроддзя. Цеплаабменнікі і сістэмы астуджэння падтрымліваюць бяспечныя працоўныя тэмпературы на працягу ўсяго працэсу напаўнення.
Пратаколы бяспекі паліва :
Патрабаванні да вентыляцыі: Паветраабмен для небяспечных зон
Выяўленне газу: бесперапынны маніторынг канцэнтрацыі выбухованебяспечнага газу
Аварыйныя сістэмы: працэдуры аўтаматычнага адключэння ў крытычных сітуацыях
6. Экалагічныя праблемы
Тэхналогія кантролю выкідаў : сучасныя сістэмы напаўнення ўключаюць блокі рэкуперацыі пароў, якія захопліваюць і перапрацоўваюць газы-прапеленты. Гэтыя сістэмы зніжаюць выкіды ў атмасферу, аднаўляючы пры гэтым каштоўныя матэрыялы.
Меры аховы вады :
Сістэмы ўтрымання: Другаснае ўтрыманне прадухіляе забруджванне грунтавых вод
Апрацоўка адходаў: апрацоўка забруджанай вады на месцы
Праграмы маніторынгу: Рэгулярнае тэставанне якасці навакольнага вады
Змякчэнне наступстваў клімату :
Альтэрнатыўныя палівы: Распрацоўка сістэм паліва з нізкім ПГП
Энергаэфектыўнасць: прывады з пераменнай хуткасцю зніжаюць энергаспажыванне
Аднаўленне рэсурсаў: сістэмы перапрацоўкі пашкоджаных або адхіленых прадуктаў
Як правільна выбраць абсталяванне для напаўнення аэразоляў?
Тэхнічныя характарыстыкі асноўнага абсталявання
Патрабаванні да вытворчых магутнасцей : Пры выбары абсталявання для напаўнення аэразоляў вытворчая магутнасць служыць крытычнай адпраўной кропкай. Сучасныя лініі разліву працуюць у шырокім дыяпазоне хуткасцей і канфігурацый. У той час як машыны пачатковага ўзроўню з адной галоўкай апрацоўваюць 20-30 кантэйнераў у хвіліну, удасканаленыя сістэмы з некалькімі галовкамі могуць дасягаць прапускной здольнасці, якая перавышае 300 адзінак у хвіліну. Працэс адбору павінен улічваць як бягучыя патрабаванні да вытворчасці, так і будучы патэнцыял маштабавання.
Інтэграцыя сістэмы кіравання : дакладная сістэма кіравання складае аснову надзейных аперацый па напаўненні аэразоляў. Лічбавыя расходомеры падтрымліваюць дакладнасць напаўнення ў межах ±0,1% па аб'ёме, у той час як убудаваныя датчыкі ціску бесперапынна кантралююць зарадку паліва з крокам 0,5 бар. Сістэмы кантролю тэмпературы, якія маюць вырашальнае значэнне для падтрымання пастаяннай глейкасці прадукту, рэгулююць умовы апрацоўкі ў межах ±1°C, забяспечваючы якасць прадукту пры працяглых серыях вытворчасці.
Стандарты канструкцыі матэрыялаў : Канструкцыйныя матэрыялы непасрэдна ўплываюць на даўгавечнасць абсталявання і цэласнасць прадукту. Кампаненты з нержавеючай сталі маркі 316L забяспечваюць найвышэйшую каразійную ўстойлівасць супраць агрэсіўных складаў, у той час як шлангі з тэфлонавай падкладкай прадухіляюць забруджванне прадукту падчас транспарціроўкі. Напаўняльныя фарсункі з керамічным пакрыццём значна падаўжаюць тэрмін службы пры працы з абразіўнымі прадуктамі, памяншаючы частату тэхнічнага абслугоўвання і выдаткі на замену.
Структура аналізу выдаткаў і выгод
Планаванне інвестыцый : фінансавыя абавязацельствы па абсталяванні для напаўнення аэразолем перавышаюць першапачатковую цану пакупкі. Высакахуткасныя лініі разліву звычайна патрабуюць укладанняў у дыяпазоне ад 500 000 да 2 000 000 долараў, а выдаткі на ўстаноўку дадаюць 15-20% да базавай цаны. Гэтыя інвестыцыі ахопліваюць патрабаванні да спецыялізаваных камунальных службаў, фундаментальныя работы і комплексныя праграмы навучання аператараў. Разуменне гэтых дапаможных выдаткаў вельмі важна для дакладнага планавання бюджэту.
Эксплуатацыйная эканоміка : сапраўдны кошт валодання выяўляецца праз штодзённыя аперацыі. Прывады з пераменнай частатой могуць знізіць спажыванне энергіі на 25-30% у параўнанні з традыцыйнымі сістэмамі. Графікі прафілактычнага тэхнічнага абслугоўвання, хоць і здаюцца дарагімі, прадухіляюць катастрафічныя збоі і падаўжаюць тэрмін службы абсталявання. Стратэгічнае кіраванне запасамі запасных частак, якія звычайна складаюць 3-5% ад кошту абсталявання, прадухіляе дарагія перапынкі вытворчасці.
Паказчыкі прадукцыйнасці : сучаснае абсталяванне для напаўнення дасягае паказчыкаў агульнай эфектыўнасці абсталявання (OEE) у межах 85-95% пры належным абслугоўванні. Час змены прадукту вар'іруецца ў залежнасці ад складанасці: ад 30 хвілін для падобных прадуктаў да 4 гадзін для поўнай змены рэцэптуры. Удасканаленыя сістэмы скарачэння адходаў аднаўляюць да 99% адбракаванага прадукту, значна павышаючы эфектыўнасць матэрыялу.
Меркаванні па ўзроўні аўтаматызацыі
Архітэктура кіравання : Сучаснае абсталяванне для напаўнення выкарыстоўвае складаныя архітэктуры кіравання, сканцэнтраваныя вакол праграмуемых лагічных кантролераў (PLC). Гэтыя сістэмы бесперапынна кантралююць важныя параметры пры інтэграцыі з аўтаматызаванымі сістэмамі праверкі вагі і агляду зроку. Цыплі зваротнай сувязі ў рэжыме рэальнага часу падтрымліваюць дакладны кантроль над параметрамі напаўнення, забяспечваючы нязменную якасць прадукцыі на працягу ўсёй вытворчасці.
Інтэграцыя даных : сістэмы кіравання вытворчасцю (MES) пераўтвараюць неапрацаваныя вытворчыя даныя ў дзейную інфармацыю. Гэтыя сістэмы дазваляюць у рэжыме рэальнага часу кантраляваць ключавыя паказчыкі эфектыўнасці, захоўваючы поўную магчымасць адсочвання прадукцыі. Аўтаматызаванае стварэнне справаздач забяспечвае дэталёвую аналітыку вытворчасці, падтрымліваючы ініцыятывы па пастаянным удасканаленні і патрабаванні адпаведнасці нарматыўным нормам.
Дызайн аператарскага інтэрфейсу : Сучасныя чалавек-машынныя інтэрфейсы (HMI) балансуюць паміж вытанчанасцю і зручнасцю выкарыстання. Інтуітыўна зразумелыя сэнсарныя элементы кіравання зніжаюць патрабаванні да навучання аператараў, захоўваючы пры гэтым дакладны кантроль працэсу. Падтрымка некалькіх моў палягчае глабальнае разгортванне, у той час як кантроль доступу на аснове роляў забяспечвае бяспеку сістэмы. Магчымасці дыстанцыйнага маніторынгу дазваляюць спецыялістам шукаць непаладкі без прысутнасці на месцы.
Асаблівасці маштабаванасці : Дальнабачны дызайн абсталявання ўключае модульнасць для будучага пашырэння. Праграмныя сістэмы кіравання падтрымліваюць мадэрнізацыю функцыянальнасці без мадыфікацыі апаратнага забеспячэння, у той час як магчымасці сеткавай інтэграцыі рыхтуюць працу да ўкаранення Industry 4.0. Гэты маштабаваны падыход абараняе першапачатковыя інвестыцыі, адначасова забяспечваючы адаптацыю да змяняюцца патрабаванняў вытворчасці.
Чаму правільнае напаўненне аэразолем крытычна важна для якасці прадукцыі?
Уплыў на характарыстыкі прадукту
Суадносіны аэразольнага газу і прадукту : Дакладны баланс паміж аэразольным газам і прадуктам вызначае характарыстыкі распылення. Калі гэта суадносіны адхіляецца на 2-3%, схемы распылення рэзка мяняюцца, уплываючы на памер часціц і пакрыццё. Сістэмы напаўнення падтрымліваюць гэты каэфіцыент шляхам бесперапыннага маніторынгу і карэкціровак у рэжыме рэальнага часу, забяспечваючы стабільную дастаўку прадукту.
Стабільнасць ціску : унутраны ціск, звычайна ў дыяпазоне ад 40-70 фунтаў на квадратны дюйм пры пакаёвай тэмпературы, вызначае паводзіны дазавання. Правільнае напаўненне забяспечвае стабільны ціск на працягу ўсяго тэрміну захоўвання, падтрымліваючы належнае распыленне. Варыяцыі могуць прывесці да супярэчлівых схем распылення і пагаршэння эфектыўнасці прадукту.
Аднастайнасць зместу : Аднастайнасць прадукту залежыць ад належнага мяшання і кантролю тэмпературы падчас напаўнення. Удасканаленыя сістэмы падтрымліваюць тэмпературу ў межах ±2°C пры рэалізацыі цыклаў змешвання для забеспячэння раўнамернага размеркавання актыўных інгрэдыентаў.
Меркаванні бяспекі спажыўцоў
Цэласнасць кантэйнера : празмернае напаўненне стварае празмерны ціск, які можа перавышаць 180 фунтаў на квадратны дюйм пры павышаных тэмпературах, у той час як недастатковае напаўненне парушае структурную стабільнасць. Weight-based verification systems detect deviations as small as 0.1 grams to prevent safety risks.
~!phoenix_var192_0!~~!phoenix_var192_1!~
Кіраванне рэпутацыяй брэнда
Quality Consistency : Vision systems inspect label alignment, cap placement, and package integrity at rates exceeding 300 units per minute. Праверка вагі запаўнення забяспечвае дакладнасць змесціва ў межах ±0,5% ад спецыфікацый, прадухіляючы скаргі спажыўцоў пры захаванні стандартаў прадукцыйнасці.
Адпаведнасць нарматыўным патрабаванням : аўтаматызаваныя сістэмы дакументацыі адсочваюць вытворчыя параметры, уключаючы масу напаўнення, ціск абціскання і вынікі тэстаў на герметычнасць. This traceability facilitates rapid response to quality concerns and ensures compliance with safety standards.
Спецыфічныя для галіны прымянення і патрабаванні
Стандарты фармацэўтычных аэразоляў
~!phoenix_var198_0!~~!phoenix_var198_1!~
Пратаколы праверкі : кожная партыя патрабуе дакументаванай праверкі крытычных параметраў. Дакладнасць вагі напаўнення захоўвае допуск ±1%, у той час як тэставанне функцыі клапана забяспечвае дастаўку лекаў у межах 85-115% ад заяўленага на этыкетцы. Аўтаматызаваныя сістэмы агляду правяраюць памеры штока клапана з дакладнасцю да 0,01 мм.
Спецыфікацыі спажывецкіх тавараў
~!phoenix_var201_0!~~!phoenix_var201_1!~
Сумяшчальнасць упакоўкі : спецыфікацыі матэрыялаў патрабуюць праверкі сумяшчальнасці паміж складамі прадуктаў і пакрыццём кантэйнераў. Унутраная абалонка банкі вытрымлівае дыяпазон pH прадукту 4-9 без дэградацыі, забяспечваючы 36-месячную стабільнасць пры захоўванні.
Патрабаванні да прамысловых аэразоляў
Апрацоўка вялікіх аб'ёмаў : у прамысловасці выкарыстоўваюцца надзейныя сістэмы напаўнення, здольныя апрацоўваць глейкія склады да 5000 сП. Спецыялізаваныя канструкцыі сопла прадухіляюць засмечванне, захоўваючы пры гэтым дакладнасць напаўнення пры хуткасці 100 адзінак у хвіліну. Сістэмы маніторынгу ціску правяраюць запраўку паліва ў межах 70-90 фунтаў на квадратны дюйм для стабільнай працы прадукту.
Як аптымізаваць аперацыі па напаўненні аэразоляў?
Стратэгіі павышэння эфектыўнасці
Line Speed Optimization : Advanced filling systems employ variable speed drives that automatically adjust to product characteristics. These systems analyze real-time data from flow meters and pressure sensors to maintain optimal filling speeds while preventing product waste. Прадукцыйнасць звычайна павялічваецца на 15-20% за кошт адаптыўных алгарытмаў кантролю хуткасці.
Скарачэнне часу пераходу : Хутказменныя напаўняльныя галоўкі і аўтаматызаваныя сістэмы ачысткі скарачаюць час пераходу прадукту з гадзін да хвілін. Сістэмы CIP (Clean-in-Place) выконваюць зададзеныя паслядоўнасці ачысткі, у той час як модульныя інструменты дазваляюць хутка мяняць фармат без сур'ёзных механічных налад. На сучасным аб'екце час пераходу на аналагічныя прадукты складае менш за 30 хвілін.
Рэалізацыя прагназаванага тэхнічнага абслугоўвання : датчыкі IoT кантралююць схемы вібрацыі абсталявання і профілі тэмпературы, выяўляючы патэнцыйныя збоі да іх узнікнення. Алгарытмы машыннага навучання аналізуюць аператыўныя даныя, каб прагназаваць патрэбы ў тэхнічным абслугоўванні, скарачаючы незапланаваныя прастоі да 40%. Маніторынг у рэжыме рэальнага часу дазваляе тэхнічнае абслугоўванне на аснове ўмоў, а не традыцыйных графікаў на аснове часу.
Метады зніжэння выдаткаў
Сістэмы кіравання энергіяй : Разумныя сістэмы маніторынгу электраэнергіі адсочваюць схемы спажывання энергіі падчас запаўнення. Прывады з пераменнай частатой зніжаюць энергаспажыванне падчас працы з частковай нагрузкай, а сістэмы рэкуперацыі цяпла ўлоўліваюць і паўторна выкарыстоўваюць цеплавую энергію ад кампрэсараў. Гэтыя ўкараненні звычайна дасягаюць зніжэння выдаткаў на энергію на 20-30%.
Прадухіленне страты матэрыялу : Дакладнае кіраванне напаўненнем падтрымлівае колькасць адходаў ніжэй за 0,5% ад агульнага аб'ёму вытворчасці. Удасканаленыя сістэмы аднаўлення паліва захопліваюць і перапрацоўваюць лішкі газаў падчас запаўнення, зніжаючы матэрыяльныя выдаткі да 15%. Аўтаматызаваныя сістэмы кантролю вагі прадухіляюць перапаўненне, адначасова забяспечваючы адпаведнасць нарматыўным патрабаванням.
Аптымізацыя эфектыўнасці працы : аўтаматызаваныя сістэмы апрацоўкі матэрыялаў зніжаюць патрабаванні да ручнога ўмяшання на 60%. Рабатызаваныя сістэмы палетавання інтэгруюцца з лініямі разліву, каб спрасціць працу ў канцы лініі, у той час як аўтаматызаваныя транспартныя сродкі (AGV) кіруюць рухам матэрыялу паміж станцыямі. Гэтыя сістэмы працуюць бесперапынна ў некалькі змен без змены якасці, звязанай з стомленасцю.
Аптымізацыя кантролю якасці
Сістэмы маніторынгу ў рэжыме рэальнага часу : пашыраныя сістэмы бачання правяраюць 100% запоўненых кантэйнераў з хуткасцю да 300 адзінак у хвіліну. Алгарытмы машыннага зроку выяўляюць тонкія дэфекты ў зборцы клапана, якасці абціскання і размяшчэнні этыкетак. Дыяграмы статыстычнага кантролю працэсаў аўтаматычна абнаўляюцца на аснове дадзеных праверкі, што дазваляе неадкладна прымаць карэкціруючыя дзеянні.
Платформы інтэграцыі даных : цэнтралізаваныя сістэмы кіравання якасцю збіраюць і аналізуюць даныя з некалькіх пунктаў праверкі. Воблачныя платформы дазваляюць дыстанцыйна кантраляваць важныя параметры, захоўваючы падрабязныя запісы аб вытворчасці. Аўтаматызаваныя сістэмы справаздачнасці ствараюць дакументацыю аб адпаведнасці і справаздачы аб аналізе тэндэнцый без ручнога ўмяшання.
Аўтаматызацыя пратаколу тэсціравання : убудаванае тэставае абсталяванне правярае важныя параметры якасці без прыпынку вытворчасці. Аўтаматызаваныя сістэмы выяўлення ўцечак ідэнтыфікуюць дэфекты з дапамогай выпрабаванняў на распад пад вакуумам, у той час як сістэмы праверкі вагі забяспечваюць дакладнасць напаўнення ў межах ±0,1 грама. Гэтыя сістэмы падтрымліваюць лічбавыя запісы ўсіх вынікаў выпрабаванняў, палягчаючы захаванне нарматыўных патрабаванняў і прасочванне прадукцыі.
Часта задаюць пытанні (FAQ)
Пытанне: Якія асноўныя прынцыпы ляжаць у аснове аэразольных сістэм напаўнення?
Сучасныя аэразольныя сістэмы напаўнення працуюць за кошт дакладнага рэгулявання ціску і кантролю аб'ёму. Працэс аб'ядноўвае прадукт і аэразольны газ у пэўных суадносінах, захоўваючы пры гэтым цэласнасць кантэйнера з дапамогай аўтаматызаванай зборкі клапана і аперацый абціскання.
Пытанне: Чым аўтаматызаваныя сістэмы напаўнення адрозніваюцца ад ручных аперацый?
У аўтаматызаваных сістэмах выкарыстоўваюцца напаўняльныя галоўкі, якія кіруюцца PLC, з інтэграванай праверкай вагі, дасягаючы дакладнасці ў межах ±0,1%. Ручныя сістэмы, хоць і больш гнуткія для невялікіх партый, звычайна дэманструюць варыяцыі ±2-3% і значна меншую прапускную здольнасць.
Пытанне: што выклікае неадпаведныя ўзроўні напаўнення аэразольных прадуктаў?
Змены ўзроўню запаўнення звычайна звязаны з ваганнямі ціску ў сістэме паліва, зменамі глейкасці, выкліканымі тэмпературай, або зношанымі кампанентамі клапана. Сучасныя сістэмы выкарыстоўваюць маніторынг у рэжыме рэальнага часу, каб падтрымліваць дакладнасць запаўнення ў межах зададзеных допускаў.
Leaks commonly result from improper crimping pressure (optimal range: 120-160 pounds force) or misaligned valve assemblies. Сістэмы кантролю якасці выяўляюць гэтыя праблемы з дапамогай тэставання на распад вакууму перад выпускам прадукту.
Пытанне: Як вытворцы могуць паменшыць страты паліва падчас запраўкі?
Удасканаленыя сістэмы рэкуперацыі ўлоўліваюць і перапрацоўваюць лішкі газаў-прапелентаў, зніжаючы страты да 15%. Аптымізацыя ціску і кантроль тэмпературы падчас запаўнення зводзяць да мінімуму выпарэнне паліва.
Пытанне: Якія пратаколы бяспекі прадухіляюць рызыку выбуху падчас напаўнення?
Прадухіленне выбуху патрабуе бесперапыннага маніторынгу канцэнтрацыі паліва (падтрымлівання ніжэй за 25 % НКПР), належных сістэм зазямлення і аўтаматычных аварыйных адключэнняў. Сучасныя аб'екты ўкараняюць пазонны кантроль вентыляцыі.
Пытанне: калі прадпрыемствы павінны абнавіць абсталяванне для напаўнення аэразоляў?
Мадэрнізацыя абсталявання становіцца неабходнай, калі эфектыўнасць вытворчасці апускаецца ніжэй за 85%, выдаткі на тэхнічнае абслугоўванне перавышаюць 15% ад аперацыйнага бюджэту або паказчыкі кантролю якасці дэманструюць пастаянныя адхіленні ад спецыфікацый.
Пытанне: Як умовы навакольнага асяроддзя ўплываюць на дакладнасць напаўнення аэразоля?
Ваганні тэмпературы (±3°C) і вільготнасці (>65% адноснай вільготнасці) могуць значна паўплываць на дакладнасць напаўнення і стабільнасць прадукту. Разліўныя з кліматычным кантролем падтрымліваюць аптымальныя ўмовы для стабільнай вытворчасці.
Пытанне: Якія праверкі якасці забяспечваюць належную працу клапана пасля запаўнення?
Аўтаматызаваныя сістэмы тэсціравання правяраюць сілу спрацоўвання клапана (звычайна 15-20 Ньютанаў), аднастайнасць распылення і адпаведнасць хуткасці разраду. Сістэмы Vision правяраюць выраўноўванне клапанаў з дакладнасцю да 0,1 мм.
Пытанне: Якія сістэмы паліва аптымізуюць хуткасць запаўнення пры захаванні якасці?
Двухфазныя сістэмы паліва, якія выкарыстоўваюць сумесі вуглевадарод/CO2, звычайна дасягаюць аптымальнай хуткасці напаўнення (200-300 адзінак/хвіліну), захоўваючы пры гэтым стабільнасць прадукту і характарыстыкі распылення на працягу ўсяго тэрміну захоўвання.
Пераўтварыце свае аперацыі па напаўненні аэразоляў сёння!
Гатовы рэвалюцыянізаваць сваю вытворчую лінію?
Не дазваляйце праблемам з напаўненнем стрымліваць ваш бізнес. З'яўляючыся лідэрам галіны ў галіне тэхналогіі аэразольнага напаўнення, Guangzhou Weijing Intelligent Equipment прапануе перадавыя рашэнні прама на вашым аб'екце.
Навошта партнёрства з Weijing? ✓ 20+ гадоў дасканаласці ў галіны ✓ 1000+ паспяховых установак па ўсім свеце ✓ 24/7 тэхнічная падтрымка ✓ Лепшы ў галіны дакладны кантроль ✓ Індывідуальныя рашэнні для вашых унікальных патрэб
Дзейнічайце зараз! 'Дасканаласць у кожнай кроплі, дакладнасць у кожным запаўненні'


